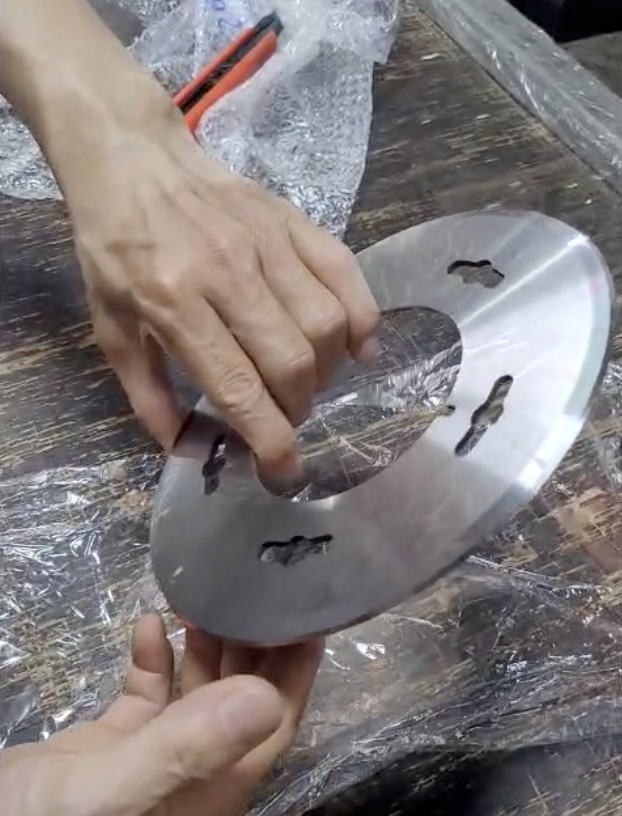
Mài dao công nghiệp giúp phục hồi độ sắc và hình dạng làm việc của lưỡi dao đã mòn, để tiếp tục sử dụng khi thân dao và kích thước còn đáp ứng yêu cầu của máy. Tại ISMAIC, Anh/Chị có thể gửi yêu cầu mài dao tròn, dao xén, dao thẳng, dao cắt hạt nhựa và dao xay bột nhựa theo quy cách thực tế.
Trước khi gửi dao, Anh/Chị nên cung cấp ảnh vùng mòn, kích thước hiện tại và vật liệu đang cắt. ISMAIC sẽ trao đổi yêu cầu để xác định khả năng phục hồi, số lượng cần xử lý và chi phí phù hợp. Dao sứt nặng, nghi nứt hoặc gần hết giới hạn kích thước cần được kiểm tra riêng trước khi quyết định mài.
Chi phí mài dao tại ISMAIC: mài dao cắt hạt nhựa 30.000 đồng/cái, tối thiểu 20 cái; mài dao tròn trên đường kính nhỏ hơn 100 mm là 55.000 đồng/cái, tối thiểu 10 cái. Đơn giá chưa bao gồm thuế GTGT 10% theo bảng báo giá ngày 14/10/2026.
Mài dao công nghiệp cho những loại dao nào?
Mài dao tròn, dao trên và dao đế
Dao tròn trong bảng giá ISMAIC gồm dao trên và dao đế dùng cho chia cuộn, cắt biên. Khi trao đổi mài lại, cần xem cả đường kính còn lại, mặt làm việc và vị trí lắp trên trục. Dao sau mài có thể nhỏ hơn trước, nên khả năng điều chỉnh của máy là một điều kiện cần được kiểm tra. Không nên quyết định chỉ bằng cảm giác mép dao còn dày hay còn nhiều vật liệu.
Nếu máy sử dụng nhiều dao trên cùng một trục, hãy cho biết chúng có yêu cầu đồng đều đường kính hay không. Trong những hệ cắt cần điều kiện đó, gửi một chiếc riêng lẻ có thể chưa đủ để đánh giá toàn bộ bộ dao. Số lượng cần mài cùng nhau phải được xác nhận theo kết cấu máy.
Với bộ dao trên và dao dưới, nên cung cấp ảnh hoặc tình trạng của cả hai phía. Dao dưới cũng là chi tiết làm việc trong cơ cấu cắt, dù hình dạng mép không giống dao trên. Việc chỉ nhìn chiếc dao dễ tháo nhất có thể bỏ sót phần đang ảnh hưởng đến đường cắt.
Mài dao xén, dao thẳng và dao bao bì
Bảng giá có các hạng mục mài dao xén và dao thẳng theo chiều dài. Dao cần được xem xét cả chiều cao còn lại, độ thẳng và bề mặt gá. Khi gửi dao dài, Anh/Chị nên nói rõ dao làm việc riêng hay theo bộ. Thông tin về mặt được phép mài và kích thước giới hạn càng rõ, việc trao đổi càng thuận lợi.
Chẳng hạn, khi gửi mài dao cắt giấy carton, nên kèm mẫu hoặc ảnh thành phẩm lỗi và mô tả công đoạn đang sử dụng. Không mặc định mọi dao cắt giấy có cùng góc lưỡi hoặc có thể giảm chiều cao như nhau sau mỗi lần xử lý.
Với dao cắt bao bì, cần phân biệt dao cắt ngang, dao làm việc với vật liệu cuộn và dao có biên dạng riêng. Tên sản phẩm cuối cùng chưa đủ để xác định cách phục hồi lưỡi. Ảnh vị trí gá thường giúp làm rõ công việc nhanh hơn một mô tả quá ngắn.
Mài dao cắt hạt nhựa, dao băm và dao xay bột nhựa
ISMAIC có hạng mục mài dao cắt hạt nhựa và dao xay bột nhựa D500–D600 trong bảng báo giá. Với dao băm hoặc dao xay khác, Anh/Chị gửi mẫu để xác nhận khả năng xử lý. Dao cần được đánh dấu theo bộ và theo vị trí làm việc trước khi gửi. Nếu bộ có dao quay, dao tĩnh hoặc nhiều kích thước khác nhau, hãy tách rõ từng loại. Những chi tiết nhìn gần giống nhau không nên để lẫn trong một kiện không có danh sách.
Khi gửi yêu cầu liên quan đến dao cắt ngành nhựa, nên nói rõ vật liệu đầu vào là chai PET, nhựa cứng, màng hay một dạng nguyên liệu khác. Nội dung cần trao đổi là tình trạng bộ dao đang dùng và giới hạn phục hồi, thay vì chọn ngay phương án theo tên gọi chung “dao nhựa”.
Trường hợp mép bị sứt sau khi gặp vật lạ, cần báo rõ sự cố. Không nên gộp tình trạng này với mòn thông thường, bởi mức hư hỏng và lượng vật liệu cần loại bỏ có thể khác nhau. Nếu có phần đã gãy hoặc nghi nứt, hãy giữ nguyên hiện trạng để được kiểm tra.
Bảng giá mài dao công nghiệp tại ISMAIC
Bảng giá dưới đây giúp Anh/Chị đối chiếu dịch vụ mài dao công nghiệp theo loại dao, kích thước và số lượng tối thiểu. Các mức giá được trích từ bảng báo giá số 141026/ISM-, ngày 14/10/2026 của ISMAIC.
Đơn giá tính bằng VNĐ/cái, chưa bao gồm thuế GTGT 10% theo bảng báo giá ngày 14/10/2026.
| Dịch vụ và quy cách | Số lượng tối thiểu | Đơn giá |
|---|---|---|
| 1. Mài bén dao tròn (dao trên) Đường kính nhỏ hơn 100 mm | 10 cái | 55.000 |
| 2. Mài bén dao tròn (dao đế) Đường kính nhỏ hơn 100 mm | 10 cái | 60.000 |
| 3. Mài bén dao tròn (dao trên) Đường kính 100–150 mm | 10 cái | 70.000 |
| 4. Mài bén dao tròn (dao đế) Đường kính 100–150 mm | 10 cái | 80.000 |
| 5. Mài bén dao tròn (dao trên) Đường kính 160–200 mm | 10 cái | 105.000 |
| 6. Mài bén dao tròn (dao đế) Đường kính 160–250 mm | 10 cái | 130.000 |
| 7. Mài bén dao xén Chiều dài nhỏ hơn 1.050 mm | 5 cái | 150.000 |
| 8. Mài bén dao xén Chiều dài 1.100–1.500 mm | 5 cái | 170.000 |
| 9. Mài bén các loại dao thẳng khác Chiều dài nhỏ hơn 500 mm | 5 cái | 100.000 |
| 10. Mài bén dao cắt hạt nhựa | 20 cái | 30.000 |
| 11. Mài bén dao xay bột nhựa D500–D600 | 1 bộ | 10.000.000 |
Dao tròn trong bảng dùng cho các công việc chia cuộn, cắt biên; dao xén dùng để xén, chia khổ. Với quy cách chưa được liệt kê, Anh/Chị liên hệ ISMAIC để xác nhận báo giá phù hợp.
Điều kiện thanh toán và giao hàng
- Thuế GTGT: 10% theo bảng báo giá, tính riêng ngoài đơn giá.
- Phương thức thanh toán: Chuyển khoản.
- Thời hạn thanh toán: Thanh toán 100% sau khi giao hàng và hóa đơn.
- Thời gian giao hàng: 3–10 ngày kể từ ngày xác nhận đặt hàng.
- Thông báo giao hàng: Trước ngày giao 1 ngày.
- Địa điểm nhận hàng: Tại nhà máy khách hàng.
Với dao sứt, biến dạng hoặc đã từng sửa khác với quy cách ban đầu, Anh/Chị nên gửi hiện trạng để xác nhận phạm vi xử lý trước khi đặt. Khi so sánh báo giá, cần đối chiếu cùng loại dao, kích thước, số lượng và yêu cầu sau mài; không chỉ nhìn vào đơn giá của một hạng mục khác.
Dấu hiệu dao công nghiệp cần được kiểm tra và mài lại
Thời điểm cần kiểm tra thường đến trước lúc dao không còn cắt được. Khi chất lượng thành phẩm bắt đầu thay đổi, doanh nghiệp nên ghi nhận và xem xét tình trạng lưỡi. Cố chạy tiếp có thể khiến nhiều sản phẩm không đạt hoặc làm kế hoạch sản xuất bị động hơn.
Với vật liệu dạng cuộn, dấu hiệu dễ quan sát là mép cắt xơ, lượng bụi tăng hoặc đường chia khổ không ổn định. Với dao cắt ngang, có thể xuất hiện phần chưa đứt hết hoặc vết cắt khác trước. Đây là những lý do để kiểm tra, chưa phải kết luận rằng mọi lỗi đều do dao cùn.
Người vận hành nên so sánh với tình trạng trước đó trên cùng loại vật liệu. Nếu nguyên liệu, cách gá hoặc điều kiện chạy máy vừa thay đổi, hãy ghi nhận cùng thời điểm phát sinh lỗi. Thông tin này giúp bộ phận kỹ thuật xem xét đầy đủ hơn khi quyết định tháo dao.
| Dấu hiệu quan sát | Thông tin nên ghi nhận |
|---|---|
| Mép thành phẩm xơ hoặc bụi tăng | Loại vật liệu, thời điểm xuất hiện và sự thay đổi so với khi dao làm việc ổn định. |
| Cắt chưa đứt hết hoặc chất lượng không đều | Vị trí bị lỗi, ảnh thành phẩm và tình trạng sau lần gá hoặc điều chỉnh gần nhất. |
| Mép dao có vết mòn, sứt hoặc vết bất thường | Ảnh cận vị trí hỏng, lịch sử sử dụng và sự cố va chạm nếu có. |
| Dao phải tháo sớm hơn thông thường | Sản lượng, thời gian chạy và những thay đổi về nguyên liệu hoặc điều kiện máy. |
Một cách theo dõi đơn giản là lưu ảnh mép cắt ở đầu và cuối mỗi đợt sử dụng. Khi cần gửi mài, những hình ảnh đó cho thấy chất lượng đã thay đổi ra sao. Hồ sơ không cần phức tạp; điều quan trọng là người phụ trách có đủ căn cứ thay vì chỉ nhớ rằng “dao này nhanh cùn”.
Mài dao công nghiệp đạt yêu cầu cần kiểm tra những gì?
Hình dạng và góc lưỡi phù hợp với dao đang dùng
Một mép dao sắc chưa chắc tạo được đường cắt như mong muốn nếu hình dạng làm việc đã thay đổi. Với dao xẻ, biên dạng và góc vát có ảnh hưởng đến cách vật liệu đi qua vùng cắt. Mài lại cần được xem là phục hồi chi tiết theo yêu cầu sử dụng, thay vì chỉ tạo một mép mỏng hơn.
Nếu có bản vẽ hoặc thông số từ nhà sản xuất máy, Anh/Chị nên cung cấp ngay từ đầu. Mẫu dao đã qua nhiều lần sửa không nhất thiết còn phản ánh thiết kế ban đầu. Khi chưa rõ hình dạng chuẩn, cần xác nhận thêm trước khi tiếp tục lấy chính mẫu đã mòn làm căn cứ.
Kích thước còn lại vẫn đáp ứng điều kiện lắp máy
Quá trình mài có lấy đi vật liệu, vì vậy kích thước sau xử lý phải được xem xét trước khi làm. Dao tròn có thể giảm đường kính; dao thẳng có thể giảm chiều cao tùy mặt được mài. Điều cần biết là phần thay đổi đó có còn nằm trong khả năng làm việc của máy hay không.
Những kích thước tối thiểu hoặc yêu cầu đồng đều theo bộ nên được ghi rõ trên phiếu gửi dao. Không nên chỉ ghi “mài sắc” rồi chờ đến lúc nhận hàng mới kiểm tra giới hạn. Đơn vị mài và người sử dụng cần thống nhất tiêu chí ngay khi xác nhận phương án.
Bề mặt làm việc và tình trạng mép sau mài
Với dao xẻ vật liệu dạng cuộn, bề mặt và vết mài có thể ảnh hưởng đến mép thành phẩm. Tài liệu DIENES lưu ý rằng cách mài và hướng vết mài đều có ý nghĩa; chỉ nhìn độ bóng bằng mắt thường chưa mô tả đầy đủ chất lượng của bề mặt làm việc.
Khi giao nhận, nên kiểm tra mép có hư hỏng nhìn thấy được hay không và đối chiếu các yêu cầu đã chốt. Những chỉ tiêu cần đo như độ nhám, độ đảo hoặc độ thẳng phải được xác định theo ứng dụng, không lấy một con số chung áp cho mọi loại dao.
Quá trình mài phù hợp với vật liệu dao
Thép dụng cụ, thép gió và hợp kim cứng có đặc điểm gia công khác nhau. Đá mài, cách gá và chế độ xử lý phải phù hợp với chi tiết. Tài liệu Uddeholm về mài thép dụng cụ cho thấy việc lựa chọn điều kiện mài có liên quan trực tiếp đến kết quả bề mặt và nguy cơ hư hỏng do nhiệt.
Vì vậy, nếu biết mác vật liệu hoặc có hồ sơ dao, Anh/Chị nên gửi kèm. Không cần tự kết luận chất lượng thép chỉ từ màu sắc hay độ sáng. Cũng không nên tự mài thử bằng thiết bị không phù hợp trước khi gửi, vì thao tác đó có thể làm mất thêm vật liệu và gây khó cho việc đánh giá.
Khi nào nên mài phục hồi, khi nào nên thay dao?
Dao bị cùn nhưng còn thân và kích thước phù hợp là trường hợp có thể xem xét mài lại. Với dao sứt, cong, nứt hoặc có dấu hiệu hư hỏng bất thường, cần kiểm tra riêng. Một dịch vụ có ích phải làm rõ khả năng tiếp tục sử dụng, không chỉ nhận xử lý mọi mẫu khách gửi đến.
| Tình trạng dao | Hướng xem xét |
|---|---|
| Cùn hoặc mòn trong điều kiện sử dụng thông thường | Kiểm tra lượng vật liệu cần loại bỏ và quy cách dự kiến sau mài. |
| Sứt mép cục bộ | Đánh giá độ sâu vùng hỏng, dấu hiệu nứt và kích thước còn lại sau xử lý. |
| Nghi nứt, cong hoặc hư hỏng bất thường | Tách riêng để kiểm tra; chưa đưa trở lại vận hành khi chưa xác định đủ điều kiện sử dụng. |
| Đã gần giới hạn kích thước | Đối chiếu tài liệu máy và cân nhắc khả năng mài tiếp so với thay mới. |
Đặc biệt, mài lại không bổ sung phần kim loại đã mất và không tự khôi phục mọi hư hỏng của vật liệu. Một chiếc dao đã hết giới hạn làm việc không trở lại đúng kích thước chỉ vì được làm sắc. Đó là lý do việc đo và kiểm tra trước khi mài quan trọng không kém công đoạn xử lý lưỡi.
Nếu kết quả đánh giá cho thấy cần thay mới, Anh/Chị có thể đối chiếu phương án dao cắt công nghiệp thay thế theo quy cách máy. Quyết định nên dựa trên khả năng sử dụng tiếp và tổng chi phí, thay vì cố giữ dao cũ bằng mọi cách hoặc thay mới khi chưa cần thiết.
Gửi dao mài tại ISMAIC cần chuẩn bị những thông tin gì?
Anh/Chị có thể bắt đầu bằng ảnh toàn bộ dao, ảnh cận vùng mòn và thông tin máy đang dùng. Với dao có nhiều mặt làm việc, nên chụp thêm mặt bên và vị trí gá. Hình ảnh ban đầu giúp nhận diện yêu cầu; kết luận về khả năng mài có thể cần kiểm tra trực tiếp mẫu thực tế.
Những thông tin hữu ích khi gửi yêu cầu gồm:
- Loại dao, số lượng và cách phân chia theo bộ hoặc theo máy.
- Kích thước hiện tại, bản vẽ và giới hạn sử dụng nếu còn lưu.
- Vật liệu đang cắt, công đoạn làm việc và ảnh thành phẩm chưa đạt.
- Lịch sử mài, sự cố va chạm hoặc những thay đổi gần đây trên máy.
- Thời điểm cần sử dụng lại và phương án giao nhận mong muốn.
Nếu không biết số lần dao đã mài, hãy nói rõ là chưa có thông tin. Một dữ liệu chưa xác định vẫn hữu ích hơn con số ước đoán dễ bị hiểu thành thông số chính thức. Tương tự, cần phân biệt kích thước đo trên mẫu với kích thước được ghi trong bản vẽ cũ.
Với nhiều mã dao, nên lập danh sách riêng kèm ảnh tương ứng. Người mua hàng có thể thu thập thông tin từ bộ phận bảo trì hoặc vận hành trước khi gửi. Việc này hạn chế nhầm mẫu và giúp trao đổi tập trung vào từng bộ dao, nhất là khi một đợt có cả dao giấy và dao nhựa.
Trao đổi và xác nhận phương án mài dao tại ISMAIC
Xác nhận tình trạng và phạm vi xử lý
Hai bên cần xác nhận bộ dao nào đang được xem xét, tình trạng mòn hoặc hư hỏng ghi nhận được và yêu cầu cần phục hồi. Nếu có chi tiết không phù hợp để mài, nên tách rõ khỏi phần còn lại. Không để thông tin của một chiếc đại diện thay cho toàn bộ kiện dao có nhiều mã.
Với mẫu chưa rõ điều kiện sử dụng, cần bổ sung thông tin trước khi thống nhất. Trường hợp phải lấy đi nhiều vật liệu để xử lý vùng hư hỏng, cần xem lại kích thước dự kiến còn lại. Người gửi nên biết thay đổi này có ảnh hưởng đến khả năng lắp máy hay không.
Chốt yêu cầu kiểm tra, chi phí và thời gian dự kiến
Thông tin xác nhận nên bao gồm số lượng được xử lý, yêu cầu quy cách sau mài, chi phí và lịch dự kiến. Nếu có yêu cầu kiểm tra bổ sung, cần nói rõ trước. Chẳng hạn, một bộ yêu cầu đồng đều kích thước không nên được tiếp nhận như những chiếc dao rời hoàn toàn độc lập.
Bảng báo giá ngày 14/10/2026 ghi thời gian giao hàng 3–10 ngày kể từ ngày xác nhận đặt hàng và thông báo trước ngày giao 1 ngày. Khi xác nhận đơn, Anh/Chị nên thống nhất lịch cụ thể cho bộ dao của mình, đặc biệt nếu dây chuyền không có bộ dự phòng.
Lưu kết quả để thuận tiện cho lần bảo dưỡng tiếp theo
Khi nhận lại dao, nên lưu ngày mài, mã bộ, kích thước còn lại và ghi chú quan trọng nếu có. Hồ sơ này giúp nhận biết mức thay đổi sau mỗi lần xử lý. Đến lần tiếp theo, việc trao đổi sẽ có căn cứ cụ thể hơn so với bắt đầu lại từ một mẫu không có lịch sử.
Hiệu quả mài dao cần được đánh giá sau khi đưa vào sản xuất
Điều khách hàng cần không chỉ là nhận về bộ dao trông sáng và sắc hơn. Kết quả đáng quan tâm là dao có lắp phù hợp, thành phẩm có đạt yêu cầu và thời gian sử dụng có tương xứng với chi phí bỏ ra hay không. Đây là cách đánh giá sát sản xuất hơn việc chỉ nhìn bề ngoài.
Khi dao còn điều kiện phục hồi, mài đúng yêu cầu giúp tận dụng phần vật liệu vẫn sử dụng được. Khi dao đã quá giới hạn, dừng phục hồi đúng lúc lại giúp tránh mất tiền và thời gian cho một phương án không hiệu quả. Hai quyết định đều có giá trị nếu được đưa ra sau kiểm tra.
Doanh nghiệp có thể theo dõi ba thông tin sau mỗi đợt mài: sản lượng đạt yêu cầu, thời gian sử dụng đến lần tháo tiếp theo và tình trạng mép dao khi kết thúc. Việc ghi nhận không cần cầu kỳ. Một bảng theo dõi theo mã bộ và ngày sử dụng đã giúp so sánh rõ hơn giữa các lần bảo dưỡng.
Khi so kết quả, cần lưu ý thay đổi về nguyên liệu và điều kiện vận hành. Bộ dao chạy lâu hơn trên vật liệu dễ cắt chưa đủ để kết luận phương án mài tốt hơn. Ngược lại, thời gian ngắn hơn sau một sự cố va chạm cũng không phản ánh riêng chất lượng mài.
Nếu một bộ dao liên tục phải mài sớm, nên trao đổi lại về nguyên nhân hư hỏng, cách gá hoặc điều kiện làm việc thay vì chỉ rút ngắn lịch gửi. Bảo dưỡng chủ động có ý nghĩa khi giúp cơ sở hiểu vấn đề và chuẩn bị trước, không chỉ lặp lại cùng một khoản chi.
Chuẩn bị dao gửi mài để hạn chế nhầm và hư hỏng khi vận chuyển
Trước khi gửi, nên chụp hiện trạng và kiểm đếm từng mã. Bọc bảo vệ riêng phần lưỡi, cố định dao trong kiện và dùng vật ngăn phù hợp để các mép không va vào nhau. Không để dao nặng di chuyển tự do trong thùng chỉ có lớp bọc mỏng bên ngoài.
Với dao dài hoặc có nhiều chi tiết, cần chọn cách đóng gói phù hợp trọng lượng và hình dạng. Danh sách số lượng nên để riêng, dễ kiểm tra khi mở kiện. Nếu gửi nhiều bộ giống nhau, hãy ghi mã trên bao bọc hoặc vị trí được phép đánh dấu, tránh làm ảnh hưởng bề mặt làm việc.
Dao có dầu, keo hoặc chất bám cần được thông báo trước. Không gửi lẫn vật liệu nguy hiểm hoặc dùng hóa chất làm sạch khi chưa biết khả năng tương thích với dao. Người tháo và đóng gói cần tuân thủ quy trình an toàn của cơ sở, nhất là với các lưỡi lớn và nặng.
Địa điểm nhận, người nhận và cách giao hàng nên được xác nhận trực tiếp trước khi chuyển. Thông tin văn phòng trên website không tự đồng nghĩa với nơi tiếp nhận mọi kiện dao. Bước xác nhận này giúp tránh gửi sai địa chỉ hoặc để hàng đến khi chưa có người phụ trách.
Kiểm tra gì khi nhận lại dao sau mài?
Trước hết, đối chiếu mã bộ, số lượng và tình trạng đóng gói. Tiếp theo, kiểm tra các yêu cầu quy cách đã thống nhất và kích thước còn lại nếu có cung cấp. Không nên bỏ qua bước kiểm đếm chỉ vì các dao trong kiện trông giống nhau.
Khi lắp lại, bộ phận kỹ thuật cần xem sự thay đổi kích thước sau mài và điều chỉnh theo hướng dẫn thiết bị. Không tự tăng lực ép hoặc thay thông số vận hành để ép một bộ dao chưa phù hợp làm việc. Nếu có tiếng va chạm, rung hoặc bất thường, cần dừng và kiểm tra nguyên nhân.
Kết quả chạy thử nên được ghi nhận bằng mẫu thành phẩm và điều kiện sử dụng tương ứng. Nếu đường cắt chưa đạt, hãy gửi ảnh dao đã lắp, ảnh lỗi và thông tin vật liệu cho đơn vị phụ trách. Việc cung cấp đủ dữ liệu giúp phân biệt vấn đề của lưỡi với vấn đề đến từ máy hoặc nguyên liệu.
Sau cùng, cất giữ bộ dự phòng có bảo vệ mép và nhận diện rõ ràng. Dao đã mài nhưng bị va chạm trong quá trình lưu kho có thể hư trước khi đưa vào máy. Quản lý tốt việc nhận, sử dụng và bảo quản giúp công sức phục hồi mang lại giá trị thực tế.
Câu hỏi thường gặp về mài dao công nghiệp
Giá mài dao công nghiệp tại ISMAIC bao nhiêu?
Theo bảng báo giá ngày 14/10/2026, mài dao cắt hạt nhựa là 30.000 đồng/cái với số lượng tối thiểu 20 cái; dao tròn trên đường kính nhỏ hơn 100 mm là 55.000 đồng/cái với tối thiểu 10 cái. Các loại dao khác áp dụng mức giá và số lượng riêng trong bảng, chưa bao gồm thuế GTGT 10%.
Bao lâu nhận lại dao sau khi xác nhận đặt hàng?
Thời gian giao hàng ghi trong báo giá là 3–10 ngày kể từ ngày xác nhận đặt hàng; ISMAIC thông báo trước ngày giao 1 ngày. Đây là thời gian giao hàng của đơn dịch vụ, không phải số giờ gia công cho từng dao. Anh/Chị nên xác nhận lịch cụ thể trước khi sắp xếp sản xuất.
Dao cùn có phải lúc nào cũng mài lại được không?
Không. Cần kiểm tra tình trạng thân, mép, kích thước còn lại và giới hạn làm việc của máy. Dao chỉ cùn thường là trường hợp thuận lợi hơn để xem xét, nhưng nếu đã có nứt, biến dạng hoặc hư hỏng vật liệu thì phải đánh giá riêng trước khi quyết định phục hồi.
Có thể biết dao còn mài được chỉ qua ảnh không?
Ảnh giúp nhận diện loại dao và vùng hư hỏng nhìn thấy được, nhưng không thay thế toàn bộ việc đo hoặc kiểm tra trực tiếp. Với dao nghi nứt, đã mài nhiều lần hoặc không còn thông số gốc, có thể cần xem mẫu thực tế trước khi xác nhận phương án và chi phí.
Dao bị sứt mép có thể mài phục hồi không?
Tùy mức sứt và lượng vật liệu còn cho phép lấy đi. Cần đánh giá xem sau khi xử lý vùng hỏng, dao có còn kích thước phù hợp và có dấu hiệu nứt đi kèm hay không. Không nên tự mài sâu để xóa vết sứt rồi mới kiểm tra khả năng lắp máy.
Mỗi bộ dao có thể mài lại bao nhiêu lần?
Không có số lần chung cho mọi loại dao. Kết quả phụ thuộc thiết kế, mức mòn, lượng vật liệu lấy đi và giới hạn sử dụng. Nên lưu kích thước sau từng đợt mài để theo dõi phần còn lại; số lần đã mài chỉ là một thông tin tham khảo trong hồ sơ.
Có cần gửi cả bộ hay chỉ gửi chiếc bị cùn?
Điều này phụ thuộc kết cấu máy và yêu cầu đồng đều giữa các dao. Với hệ có nhiều dao trên cùng trục hoặc bộ cần làm việc đồng bộ, nên trao đổi trước khi tách gửi. Hãy cung cấp sơ đồ hoặc ảnh vị trí lắp để xác định số lượng cần kiểm tra cùng nhau.
Mài lại có làm dao trở về kích thước như lúc mới không?
Không. Mài có lấy đi vật liệu nên kích thước tại mặt được xử lý có thể thay đổi. Mục tiêu là phục hồi điều kiện cắt trong giới hạn cho phép, không phải bù lại phần đã mất. Nếu kích thước còn lại không đáp ứng máy, cần xem xét phương án khác.
Dao vừa mài xong nhưng vẫn cắt xơ thì nên làm gì?
Nên kiểm tra lại việc lắp, vị trí làm việc, dao đối và vật liệu đang chạy theo hướng dẫn máy. Gửi kèm ảnh mép cắt, ảnh lắp đặt và thông tin lần chạy thử để được trao đổi. Không nên kết luận chỉ từ một dấu hiệu hoặc tiếp tục tăng lực cắt khi chưa rõ nguyên nhân.
Cần liên hệ ISMAIC trước khi gửi dao mài hay có thể chuyển ngay?
Anh/Chị nên liên hệ trước để xác nhận loại dao, số lượng, địa điểm tiếp nhận và người phụ trách. Nếu cần dùng lại gấp, hãy báo thời gian ngay khi trao đổi. Việc thống nhất trước giúp tránh gửi nhầm nơi và giúp hai bên làm rõ yêu cầu trước khi xử lý.
Để tìm hiểu thêm về nguyên tắc phục hồi lưỡi, Anh/Chị có thể tham khảo tài liệu DIENES về mài lại dao xẻ và nguyên tắc mài phục hồi dụng cụ cắt của Neuenkamp. Các tài liệu giúp hiểu cơ sở kỹ thuật; yêu cầu áp dụng cho bộ dao đang dùng vẫn cần được xác nhận riêng.